
Branchen · Batterieproduktion & Fertigung
Jede Schweißnaht bewerten, nicht nur die Stichprobe.
Batteriemodule entstehen aus Dutzenden bis Hunderten verschweißter Zellen, und jede Verbindung ist eine mögliche Fehlerstelle. Eine kalte Schweißung hat einen hohen Übergangswiderstand und erwärmt sich unter Last; eine Schweißung mit zu hoher Energie kann die Zelle schädigen. Das Maschinenlog kennt den Sollwert, nicht das Ergebnis.
Passende Ausstattung
Process Monitoring Kit
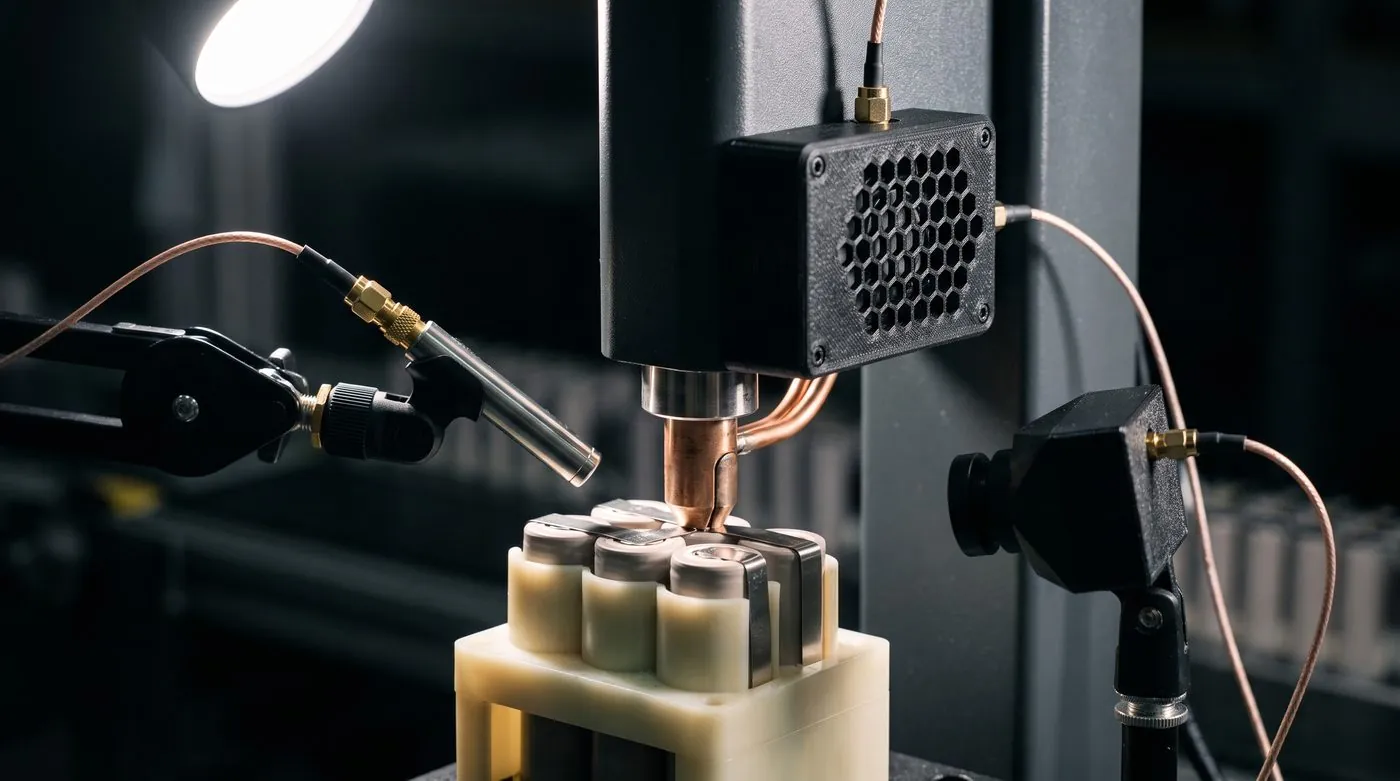
Acoustic Node und Vision Node über der Schweißstation, optional mit Vibration Node.
Was wir erkennen
- Kalte Schweißungen und Spritzer beim Widerstandspunktschweißen
- Abweichungen von Laserschweißnähten in der Zellfertigung
- Prozessabweichungen durch Elektrodenverschleiß, Oxidation oder Spalt zwischen Zelle und Zellverbinder
Wie wir messen
- Akustische Signatur über Messmikrofon (Acoustic Node)
- Bild und Wärmebild der Fügestelle über den Edge AI Hub
- Schweißstrom und -spannung aus der Schweißsteuerung, auf Anfrage
Was Sie erhalten
- Ein Ergebnis pro Schweißung, verknüpft mit dem Modul-Barcode
- Bediener-Dashboard an der Maschine; Anbindung an Grafana, OpenSearch und Kafka auf Anfrage
- Einträge für den digitalen Batteriepass, in Entwicklung in DIGIBATT360
Unser Messaufbau für Batterieschweißungen
Ultraschallsensor und Datenerfassung (DAQ) in einem Aufbau, wie wir ihn für die Batterieproduktion einsetzen. Das Video zeigt ihn von allen Seiten.
Digitaler Batteriepass: Ab dem 18. Februar 2027 brauchen LMT-Batterien, Industriebatterien über 2 kWh und Traktionsbatterien von Elektrofahrzeugen auf dem EU-Markt einen digitalen Batteriepass. Im Projekt DIGIBATT360 entwickeln wir mit VARTA, Fraunhofer IIS, Circulor und VRI, wie der Qualitätsnachweis aus der Fertigung dort hineinkommt.
Nächster Schritt
Ihre Schweißlinie messen lassen?
Wir zeichnen an Ihrer Anlage auf und sagen Ihnen schriftlich, ob das Signal gute und schlechte Nähte trennt.